
Autor:Editor del sitio Hora de publicación: 13-10-2026 Origen:Sitio

La transición de un diseño de prendas de punto desde un concepto a una producción escalable requiere navegar por un conjunto de limitaciones técnicas fundamentalmente diferentes en comparación con las prendas tejidas. Las marcas frecuentemente enfrentan erosión de márgenes, retrasos en los plazos y altas tasas de defectos debido a una desconexión entre la intención del diseño inicial, la traducción del software y las realidades mecánicas de la fabricación de suéteres. Las prendas tejidas se basan en telas planas cortadas en formas. Las prendas de punto se diseñan a partir de un único cono de hilo, lo que significa que se crea la tela y la prenda simultáneamente. Este proceso dual exige cálculos matemáticos precisos, un control riguroso de la tensión y una comprensión profunda del comportamiento de la fibra. Para producir con éxito suéteres de hombre personalizados se requiere un enfoque riguroso de las especificaciones técnicas. Debe bloquear la selección de hilo, el calibre de la máquina y los métodos de construcción con anticipación. También necesita criterios de evaluación estrictos al examinar la eficiencia y el cumplimiento de los socios fabricantes.
Los métodos de construcción definen los márgenes: la elección entre cortar y coser y tejer completamente tiene un impacto directo en el desperdicio de material, la velocidad de producción y el costo unitario final.
El hilo y el calibre dictan la viabilidad: no todos los hilos se pueden tejer en todos los calibres; Alinear las características de la fibra con las capacidades de la máquina es fundamental para evitar cuellos de botella en la producción.
La racionalización de SKU es inevitable: las marcas a menudo producen menos estilos de los que diseñan inicialmente debido a la realidad de los mínimos de hilo y las complejidades de programación.
Las capacidades de los proveedores varían ampliamente: un socio OEM eficaz de suéteres para hombres debe demostrar procesos de control de calidad verificables y eficiencia en línea para minimizar los defectos y gestionar las inconsistencias de encogimiento, formación de bolitas y acabado.
La precisión del paquete tecnológico no es negociable: la documentación técnica completa y la integración del software CAD reducen las rondas de muestreo y protegen contra interpretaciones erróneas por parte de la fábrica.
Definir una producción exitosa va mucho más allá de recibir prendas que se parezcan a los bocetos iniciales. El verdadero éxito en la fábrica se mide por el estricto cumplimiento de los márgenes objetivo, la entrega a tiempo, la estabilidad dimensional en todos los tamaños y tasas de defectos excepcionalmente bajas. Una producción fracasa si las prendas pierden su forma después del primer lavado, si las costuras se tuercen debido a una tensión inadecuada o si la fábrica requiere rondas interminables de muestreo para interpretar un paquete técnico básico. Establecer estos criterios de éxito con antelación le permite crear un marco de responsabilidad con los socios de su fábrica. Cada decisión técnica tomada durante la fase de desarrollo influye directamente en estos resultados finales. Si ignora los límites mecánicos de las máquinas de tejer durante la fase de diseño, pagará por ello con altas tasas de defectos y plazos incumplidos.
Las diferencias estructurales entre tejidos de punto y tejidos imponen enfoques de fabricación completamente diferentes. Los tejidos se crean en telares utilizando hilos de urdimbre y trama que se cruzan, lo que da como resultado un material estable y predecible. La clasificación de patrones para tejidos implica escalar formas bidimensionales en un plano. Los géneros de punto consisten en bucles continuos de hilo entrelazados, organizados en hileras horizontales y columnas verticales. Esta estructura en bucle proporciona elasticidad natural pero introduce una volatilidad significativa durante la producción. Si un bucle se rompe en la plataforma de la máquina, toda la columna puede desenredarse, creando un defecto conocido como escalera.
Además, la clasificación de patrones para prendas de punto masculinas personalizadas es matemáticamente distinta. No se puede simplemente expandir un patrón de papel. Debes calcular el número exacto de puntadas y filas necesarias para lograr medidas específicas con una tensión determinada. Los cambios en la humedad de la fábrica, los lotes de tinte del hilo o la velocidad del carro de la máquina pueden alterar la tensión, alterando por completo las medidas finales de la prenda. Un tejido de tamaño mediano en la mañana podría medir diferente que un tejido de tamaño mediano en la tarde si la fábrica carece de control climático.
Un error común en el desarrollo de prendas de vestir ocurre cuando los diseñadores crean colecciones sin tener en cuenta las limitaciones de las máquinas. Un diseñador podría dibujar un suéter pesado de punto trenzado con intrincados colores de intarsia, solo para descubrir que combinar estas dos técnicas en una máquina de tejer plana estándar es mecánicamente imposible o prohibitivamente lento. El carro tendría que moverse a paso lento y los alimentadores de hilo se atascarían constantemente. Esta desconexión crea una enorme brecha entre el diseño y la producción.
En consecuencia, las marcas a menudo deben editar sus colecciones, produciendo menos diseños de los conceptualizados originalmente. Este proceso, conocido como racionalización de SKU, alinea la ambición creativa con la viabilidad técnica y los mínimos de fábrica. Al eliminar estilos demasiado complejos que requieren excesivo tiempo de programación o teñido de hilo personalizado, consolida sus pedidos de materia prima. Esto hace que sea más fácil cumplir con los mínimos de las hilanderías y protege sus márgenes de ganancias de los crecientes costos de tiempo de máquina.
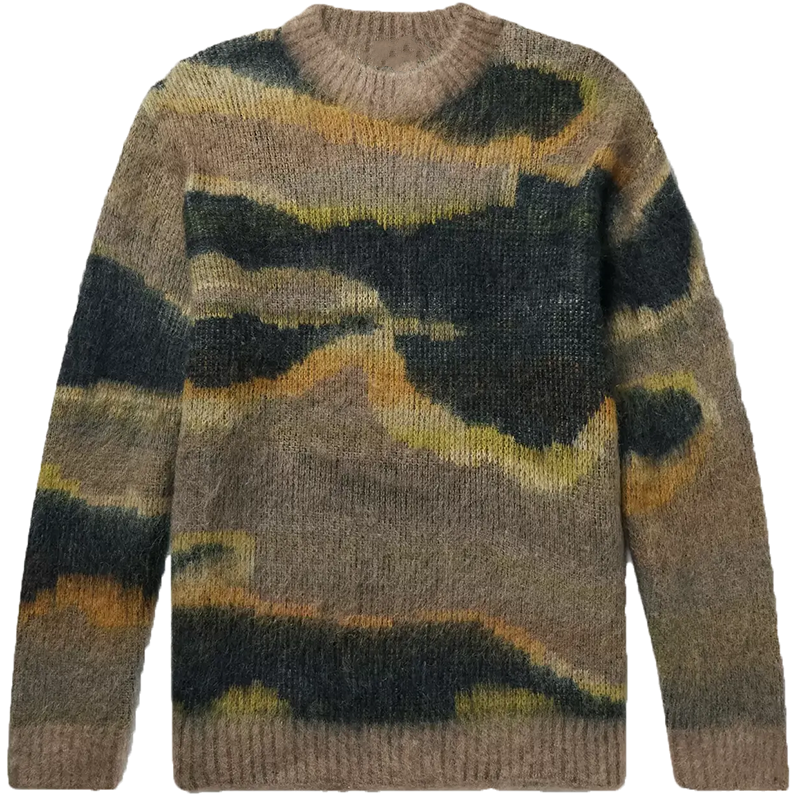
La base de cualquier suéter es el hilo. La evaluación de las fibras requiere equilibrar la durabilidad, la sensación al tacto y la disponibilidad de abastecimiento con las realidades físicas de la máquina de tejer. La lana merino sigue siendo un elemento básico para las prendas premium debido a su regulación de la temperatura y su elasticidad natural. Pasa suavemente por los alimentadores de la máquina y mantiene bien su forma durante el proceso de bloqueo. El algodón ofrece transpirabilidad para las temporadas de transición, pero carece de la memoria de la lana. Es pesado y propenso a estirarse si no se teje con la tensión adecuada. Las mezclas de cachemira brindan lujo pero requieren un manejo suave durante el proceso de lavado industrial para evitar un excesivo fieltro.
Las fibras especiales presentan desafíos de producción únicos. Por ejemplo, desarrollar un suéter de mohair para hombre requiere gestionar el efecto halo natural de la fibra. Las fibras sueltas y esponjosas se enganchan fácilmente en las agujas de la máquina de tejer, provocando atascos y roturas del hilo. Las fábricas deben hacer funcionar las máquinas a velocidades más lentas, gestionar la acumulación de electricidad estática y controlar cuidadosamente la tensión. La caída también es un problema persistente con el mohair, que requiere tratamientos de acabado especializados para fijar las fibras en su lugar sin destruir la textura suave de la prenda.
Tipo de fibra | Comportamiento de la máquina | Requisitos de tensión | Errores comunes de producción |
|---|---|---|---|
Lana merina | Alimentación suave, alta elasticidad. | Tensión estándar, muy indulgente. | Encoge si el agua de lavado está demasiado caliente. |
100% algodón | Pesado, carece de memoria natural. | Requiere una tensión fuerte para evitar que se hunda. | Deformación de la prenda por su propio peso. |
Mezclas de mohair | Alta fricción, propenso a la estática. | Tensión floja, velocidad del carro lenta. | Obstrucción del lecho de agujas, desprendimiento excesivo. |
Cachemira | Delicado, propenso a romperse. | Tensión precisa, guías de hilo suaves. | Sobrefieltrado durante el lavado final. |
El calibre de la máquina se refiere al número de agujas por pulgada en la base de la máquina de tejer. Dicta el grosor y el peso del tejido final. El calibre debe estar perfectamente alineado con el número del hilo. No se puede forzar un hilo grueso a través de una aguja de calibre fino; las agujas se romperán. Por el contrario, pasar un hilo fino en una máquina gruesa da como resultado una tela suelta e inestable que se asemeja a una red de pesca.
Calibre fino (12 gg - 14 gg): Estas máquinas tienen agujas muy espaciadas y requieren hilos finos y de alta calidad (por ejemplo, 2/30 Nm o 2/48 Nm). La tela resultante es delgada, liviana e ideal para superponer piezas. El tejido de calibre fino lleva mucho más tiempo, lo que aumenta el tiempo de la máquina y los costos de producción.
Calibre estándar (7gg - 9gg): el estándar de la industria para suéteres de peso medio. Este calibre ofrece un equilibrio sólido entre la velocidad de producción y la densidad del tejido, y se adapta a recuentos de hilo estándar como 2/15 Nm.
Chunky Gauge (3gg - 5gg): estas máquinas utilizan hilos gruesos para crear suéteres de invierno pesados y texturizados. Si bien el proceso de tejido es más rápido, los tejidos gruesos requieren un manejo preciso de la tensión. Si la tensión es demasiado floja, la prenda pesada se estirará por su propio peso y se deformará con el tiempo.
Las estructuras de puntadas complejas, como cables, jacquards e intarsia, impactan dramáticamente el tiempo de programación de la máquina y la eficiencia general de la producción. Los cables requieren que las puntadas se transfieran físicamente entre las agujas delantera y trasera, lo que obliga al carro de la máquina a reducir la velocidad. El tejido jacquard implica múltiples colores, lo que da como resultado flotadores (hilos sueltos) en la parte posterior de la tela. Estos flotadores deben gestionarse o "amarrarse" para evitar que se enganchen. Intarsia produce grandes bloques de color sin flotadores, pero requiere alimentadores de hilo especializados y una programación muy compleja.
La fabricación moderna de prendas de punto depende en gran medida del software CAD avanzado para cerrar la brecha entre el concepto visual del diseñador y el código legible por máquina del técnico. Las plataformas estándar de la industria como Shima Seiki APEX y Stoll M1 Plus permiten a los técnicos simular digitalmente la estructura de la tela antes de tejer una sola muestra física. Un programador de fábrica podría pasar ocho horas mapeando un archivo jacquard complejo, asignando comandos específicos a cada aguja. Estos programas calculan el número de puntadas, optimizan los movimientos del carro e identifican posibles roturas del hilo en un entorno virtual.
El método elegido para construir el jersey influye directamente en el desperdicio de material, la velocidad de producción y la estética final. Comprender estas categorías es esencial para gestionar el resultado final y establecer expectativas de calidad.
Método de construcción | Descripción general del proceso | Ventajas principales | Desventajas primarias |
|---|---|---|---|
Cortar y coser | Tejer yardas continuas, cortar piezas de patrones y coser costuras overlock. | Alta tasa de producción, menor costo, escalable para siluetas estándar. | Alto desperdicio de material (pérdida de rendimiento), costuras más voluminosas, acabado menos premium. |
Totalmente de moda | Tejer formas exactas de paneles con bordes terminados, unidos mediante máquinas de unión. | Desperdicio mínimo, costuras planas de primera calidad, estética de alta calidad. | Una producción más lenta, requiere programadores y enlazadores capacitados, mayor costo unitario. |
Prenda entera (3D) | Tejer toda la prenda tubular directamente en la máquina en una sola pieza. | Cero residuos, comodidad sin costuras, máxima elasticidad y caída. | Requiere maquinaria muy avanzada, mayor tiempo de programación y mayor coste inicial. |
En el proceso de cortar y coser, la fábrica teje largos rollos de tela para suéteres. Luego, los trabajadores colocan la tela plana, cortan los paneles delantero, trasero y de las mangas usando plantillas de patrones estándar y los cosen usando máquinas overlock. Este método imita la fabricación de prendas tejidas. La principal ventaja es la velocidad. Las fábricas pueden producir grandes volúmenes rápidamente, lo que la convierte en la opción óptima para escalar siluetas básicas. Requiere maquinaria de tejido menos especializada y generalmente resulta en un costo unitario más bajo. Sin embargo, cortar tejido de punto genera un importante desperdicio de material. Además, las costuras overlock son más voluminosas y menos flexibles que las costuras unidas, lo que reduce la sensación premium de la prenda.
El tejido totalmente a la moda es el sello distintivo de los suéteres de alta calidad. En lugar de cortar la tela, la máquina de tejer está programada para aumentar y disminuir puntadas, creando formas exactas de paneles (delantero, trasero, mangas) con bordes terminados y sellados. Luego, estos paneles se unen meticulosamente puntada a puntada utilizando una máquina de unión especializada. El operador debe colocar manualmente cada bucle de borde en las puntas metálicas afiladas del dial de enlace. Este proceso produce un desperdicio mínimo y da como resultado costuras planas y flexibles que elevan la comodidad y durabilidad de la prenda.
El tejido de prendas enteras (o 3D) lleva esto un paso más allá al tejer todo el suéter como un tubo sin costuras, eliminando por completo el proceso de ensamblaje. Si bien los métodos de prendas enteras y confeccionadas ofrecen un acabado superior y cero desperdicios, requieren tiempos de producción más lentos, maquinaria avanzada y técnicos altamente calificados, lo que aumenta el costo unitario inicial.
Un suéter que sale directamente de la máquina de tejer está rígido, distorsionado e inutilizable. El proceso de acabado dicta la sensación final al tacto, la caída y la estabilidad dimensional de la prenda. Primero, los suéteres se someten a un lavado industrial. La fábrica aplica recetas específicas de temperatura del agua, enzimas y suavizantes de silicona para relajar las fibras, eliminar los aceites del hilado y lograr la suavidad deseada. Después del lavado, las prendas se extraen y se secan en secadora.
Luego viene el bloqueo y la presión. Los trabajadores estiran los suéteres húmedos sobre marcos de madera o metal de tamaño personalizado en mesas de vapor para establecer las medidas finales. El calor y la humedad bloquean los bucles en su lugar, asegurando que la prenda conserve su forma durante el uso. Finalmente, los suéteres son inspeccionados, etiquetados y doblados. Saltarse o apresurarse en cualquiera de estos pasos finales garantiza inconsistencias en el tamaño y una textura áspera y poco atractiva.
Conseguir un socio OEM confiable en suéteres para hombre requiere un marco de auditoría riguroso. Debe verificar que las fábricas potenciales puedan ofrecer una ejecución de alta calidad a precios competitivos sin sacrificar la integridad del producto.
La lista de equipos de una fábrica es el primer indicador de sus capacidades. Evalúe si operan máquinas de tejer computarizadas modernas de marcas reconocidas como Shima Seiki o Stoll. Solicite un desglose detallado de los calibres de sus máquinas disponibles. Una fábrica que sólo posee máquinas de 7 gg no puede fabricar una delicada capa base de merino de 14 gg. Además, verifique sus capacidades de programación interna. Un de primer nivel fabricante de suéteres para hombres emplea técnicos de software dedicados que pueden traducir rápidamente paquetes tecnológicos a código de máquina, reduciendo los tiempos de entrega y minimizando los errores de muestreo.
El control de calidad eficaz en las prendas de punto debe realizarse en la línea de producción, no sólo en la etapa final de embalaje. Los protocolos estándar de minimización de defectos incluyen controles de tensión en línea, donde los técnicos miden el peso de la tela y la densidad de las puntadas varias veces al día para tener en cuenta los cambios de humedad. Las inspecciones de la caja de luz son obligatorias para identificar puntadas caídas o defectos sutiles en el hilo antes de ensamblar los paneles. Las fábricas de primer nivel aumentan la productividad al detectar estos defectos a tiempo, evitando el desperdicio de mano de obra en paneles defectuosos.
Preste especial atención al departamento de vinculación. Si bien el tejido es automatizado, el tejido es un proceso altamente manual que requiere una inmensa habilidad. Los trabajadores deben alinear cada pequeña puntada con los puntos del dial de enlace. Los enlaces apresurados o descuidados dan como resultado costuras fruncidas, patrones desalineados y agujeros en las axilas. Una auditoría de fábrica exhaustiva debe evaluar la iluminación, la ergonomía y los protocolos de capacitación dentro del departamento de enlace.
Los consumidores modernos exigen transparencia. Las marcas deben verificar el cumplimiento laboral y los estándares de abastecimiento ético de una fábrica. Busque auditorías de fábrica reconocidas como WRAP (Producción Acreditada Responsable Mundial) o BSCI (Iniciativa de Cumplimiento Social Empresarial), que garantizan salarios justos, condiciones de trabajo seguras y prohibiciones estrictas contra el trabajo forzoso. Además, evaluar la trazabilidad de las materias primas. Si una marca afirma utilizar lana sostenible, la fábrica debe proporcionar documentación que demuestre el cumplimiento de estándares como el RWS (Responsible Wool Standard), que rastrea la fibra desde la granja hasta la prenda terminada.
Comprender la relación entre volumen y costo es esencial para equilibrar la calidad con la viabilidad comercial. Las MOQ de fábrica rara vez son arbitrarias; Por lo general, están dictados por mínimos de hilo. Las hilanderías requieren un peso mínimo de fibra para que sus equipos de teñido e hilado funcionen de manera eficiente. Si solicita un color Pantone personalizado, debe comprar el lote de tinte completo (a menudo de 100 kg a 300 kg por color), lo que obliga a la fábrica a establecer un MOQ alto para ese estilo específico.
El volumen de escala impacta directamente el costo unitario. La parte más cara de la producción de suéteres personalizados es la configuración y programación inicial de la máquina. Si una fábrica dedica tres días a programar un patrón jacquard complejo, ese costo laboral debe amortizarse a lo largo de toda la producción. Producir 50 unidades significa un alto costo de instalación por suéter. Producir 5.000 unidades de spreads que cuestan poco, impulsa una mayor eficiencia y un precio unitario significativamente más bajo.
El muestreo iterativo erosiona rápidamente los márgenes de beneficio y retrasa el tiempo de comercialización. Cada prototipo requiere tiempo de inactividad de la máquina, ajustes de programación y tarifas de mensajería. La forma más eficaz de reducir las rondas de muestreo es proporcionando un paquete tecnológico específico para prendas de punto impecablemente preciso. Los paquetes tecnológicos tejidos estándar son insuficientes. Un paquete tecnológico completo debe incluir puntos de datos específicos para evitar interpretaciones erróneas de fábrica.
Especificaciones exactas del hilo, incluido el contenido de fibra, el número del hilo (p. ej., 2/28 Nm) y el nivel de torsión.
Calibre objetivo de la máquina y muestras de tensión requeridas (p. ej., 12 gg, tensión apretada).
Instrucciones de vinculación detalladas, que especifican la vinculación punto a punto para todos los adornos de nervaduras 1x1.
Archivos CAD digitales o gráficos de puntadas para patrones complejos, que mapean claramente la ubicación de los colores.
Tablas de medidas graduadas que tienen en cuenta el estiramiento natural y la recuperación de la estructura del tejido.
Proteger el cronograma de producción requiere mapear la ruta crítica de la cadena de suministro. El cuello de botella más común es el abastecimiento de hilo. El teñido personalizado del hilo puede tardar de cuatro a ocho semanas antes de comenzar a tejer. Para mitigar este riesgo, las marcas experimentadas reservan capacidad de producción con su proveedor de suéteres para hombres con meses de anticipación. Otra estrategia eficaz es utilizar hilos comunes. Muchas hilanderías mantienen extensos inventarios de hilos preteñidos en colores estándar. Al diseñar colecciones en torno a estos libros de existencias disponibles, se evita por completo la fase de teñido, lo que reduce los plazos de entrega a la mitad y reduce drásticamente los MOQ.
Las prendas de punto son inherentemente volátiles. Los cambios dimensionales después del lavado o el prensado representan un enorme riesgo de implementación. Si un suéter encoge dos pulgadas de largo durante el lavado final en la fábrica, se arruina toda la talla. La mitigación requiere exigir pruebas de lavado previas a la producción. La fábrica debe tejer una muestra de tensión, lavarla según la receta a granel y medir el porcentaje de contracción. Luego, estos datos se devuelven al software de programación para tejer los paneles un poco más grandes, lo que les permite encogerse hasta las medidas exactas del objetivo.
La formación de bolitas es otra preocupación importante, particularmente con fibras más suaves o mezclas sintéticas. Puede mitigar esto especificando un nivel de torsión más alto en el hilo, que une las fibras con más fuerza, o exigiendo a la fábrica que aplique tratamientos químicos anti-pilling durante el lavado final. Establecer márgenes de tolerancia aceptables para las mediciones y estrictos protocolos de acabado garantiza que la entrega final coincida con el prototipo aprobado.
Para ejecutar una producción impecable y proteger sus márgenes, siga los siguientes pasos:
Audite sus paquetes de tecnología actuales para asegurarse de que los recuentos de hilos se alineen matemáticamente con el calibre de su máquina objetivo.
Solicite muestras de tensión física y datos de pruebas de lavado de preproducción a su fábrica antes de aprobar cualquier tejido a granel.
Consolide sus pedidos de materia prima utilizando colores de hilo en existencia para evitar los mínimos de las hilanderías y acelerar los tiempos de entrega.
Programe una inspección in situ o virtual del departamento de unión de la fábrica para verificar sus estándares de ensamblaje de costura manual.
R: Un OEM (fabricante de equipos originales) produce prendas basadas completamente en los paquetes tecnológicos, diseños personalizados y especificaciones exactos de la marca. La marca conserva el control creativo. Un ODM (fabricante de diseño original) proporciona plantillas y colecciones de suéteres prediseñadas que las marcas pueden seleccionar, modificar ligeramente y etiquetar como propias, ofreciendo una ruta más rápida al mercado con menos esfuerzo de desarrollo.
R: El calibre de la máquina determina la cantidad de agujas por pulgada. Los calibres más finos (como 12 gg o 14 gg) requieren más agujas, hilo más fino y de mayor calidad y tiempos de tejido significativamente más largos por prenda. Este mayor tiempo de fabricación y la dependencia de hilos de primera calidad generalmente hacen que la producción de suéteres de calibre fino sea más costosa que los tejidos de punto estándar o gruesos.
R: Las fábricas dependen de sistemas CAD avanzados estándar de la industria como Shima Seiki APEX y Stoll M1 Plus para traducir diseños a código legible por máquina y simular estructuras de tela. Los diseñadores independientes suelen utilizar software de creación de prototipos accesible como DesignaKnit para crear patrones iniciales y diseños de puntadas antes de entregárselos a los programadores de la fábrica.
R: Las cantidades mínimas de pedido estándar suelen oscilar entre 100 y más de 500 piezas por estilo y color. Este número depende en gran medida del hilo. Si una marca utiliza hilo en existencia fácilmente disponible, las fábricas a menudo pueden acomodar MOQ más bajos. Si la marca requiere hilo teñido a medida, los requisitos mínimos de tina de tinte de la hilandería obligarán a un MOQ más alto.
R: Cortar y coser permite a las fábricas tejer continuamente largos rollos de tela, cortar rápidamente piezas de patrones y ensamblarlas utilizando máquinas overlock rápidas, maximizando la eficiencia de la línea de producción. La producción totalmente confeccionada requiere una programación de la máquina precisa y que requiere mucho tiempo para tejer paneles con formas individuales, seguida de un enlace manual meticuloso y laborioso para unir las costuras.
R: Evite problemas de tamaño estableciendo niveles estrictos de tolerancia de medición en el paquete tecnológico y realizando pruebas de lavado obligatorias en los primeros prototipos para calcular la contracción. Además, asegúrese de que la fábrica controle activamente la humedad en el piso de tejido, controle la tensión del hilo diariamente y utilice marcos de vapor de tamaño personalizado durante el meticuloso proceso de bloqueo final.


